台阶仪读数对不上:先分清哪些来自探针、哪些来自样品
台阶仪测台阶高度、反推薄膜厚度或刻蚀深度,是薄膜线上最常见的量测动作之一。读数对不上时,产线上的处置通常是复测、换点、再换一台仪器。读数里有一部分不来自样品,而来自探针系统本身:同一片磨痕截面上,同一个品牌、针尖半径完全相同的两台台阶仪,只因为探头带不带导向头,量出的截面积就相差 25%。
台阶仪给出的"台阶高度",不是样品的绝对高度,而是针尖相对某个参考面的位移。无导向头的探头,参考面在仪器内部;带导向头的探头,参考面由贴着样品一起前进的导向头提供,也就是样品表面自身。参考面一旦被样品上的隆起抬高,读数就跟着变。
由此有三件事会写进台阶仪读数:针尖够不够得到台阶底部、参考面有没有被样品自己抬高、针尖是压住了还是滑走了。这三层各有独立的实验证据,也各有不同的处置方式。
针尖半径与点距
针尖不是点,是一个有半径的圆。测量时它沿轮廓滚动,在窄谷与陡壁处滚不过去:谷底被漏掉,测出的谷深小于真实谷深。峰顶同样被圆角化,但峰高基本不受影响,因为圆顶的最高点还在。点距带来的是另一种漏:采样点落在峰谷之间时,那些峰谷在数据里干脆不存在。两种效应方向一致,结果都是表面看起来比真实更平。
一项针对增材制造 Ti-6Al-4V 表面质量的研究给出了具体设置:触针针尖 2.0 µm、点距 1.5 µm。作为对照,同一批样品上共聚焦显微镜的横向分辨率是 1.38 µm,条纹投影是 3.70 µm。针尖半径与点距这两个数字,就是这台仪器能"看见"的最小特征尺度;被测量的特征比它们小,读数就不是"偏了一点",而是"根本没有这个信息"。需说明的是,这组参数来自该研究用的一台手持式设备,不代表全部台阶仪。
反方向的约束同样存在。针尖半径越小,它在高峰处要承受越大的水平力,针尖本身会因此损坏;ISO 3274 只规定了某个预期粗糙度下允许的最小针尖尺寸。把"换更细的针尖"当成万能解法并不成立。
还有一类结构换哪台仪器都测不到:重入结构,也就是带悬垂、倒扣的表面。该研究明确写出,共聚焦、条纹投影、触针三种方法都看不到它,只有 X 射线 CT 能看。
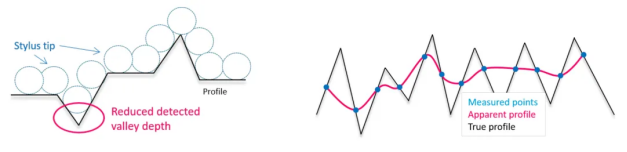
针尖半径与采样点距如何决定谷底能否被测到:针尖沿轮廓滚动时,测到的谷底深度小于真实深度;点距过大时采样点落在峰谷之间,表观轮廓被平滑
这一节的机制清楚,但没有拿到它自己的量化上界。针对台阶仪针尖几何可溯源校准的那篇文献,全文端点被出版社的人机验证拦下,本轮没有取到。因此这里只给机制与方向,不给"针尖半径每增大多少微米、读数就少多少"这类数字。
导向头把参考面交给了样品
带导向头的探头,导向头贴着样品、与针尖同步前进。它的好处是滤掉样品的长波起伏;代价是参考高度由样品自己提供。样品上任何一个隆起都会把导向头顶高,参考面随之被改写,测出的轮廓跟着失真。
磨痕截面的测量把这一点放大了。摩擦学试验的磨痕两侧通常有材料堆积形成的隆起,导向头一路走在隆起上,轮廓于是出现波浪状起伏、失去原本的对称。同一实验里,同一个品牌、针尖半径同为 5 µm 的探头,带不带导向头给出的结果差了 25% 以上:Brand C 的导向头探头把磨痕截面积低估 25%,Brand B 的导向头探头把磨损量高估超过 25%。截面积正比于磨损量,这个偏差直接进了结论。两台不带导向头的仪器在这批样品上给出相似且对称的轮廓;它们之间那点残余差异,作者归因于针尖几何、测量电子灵敏度与校准方法,没有给出数值。
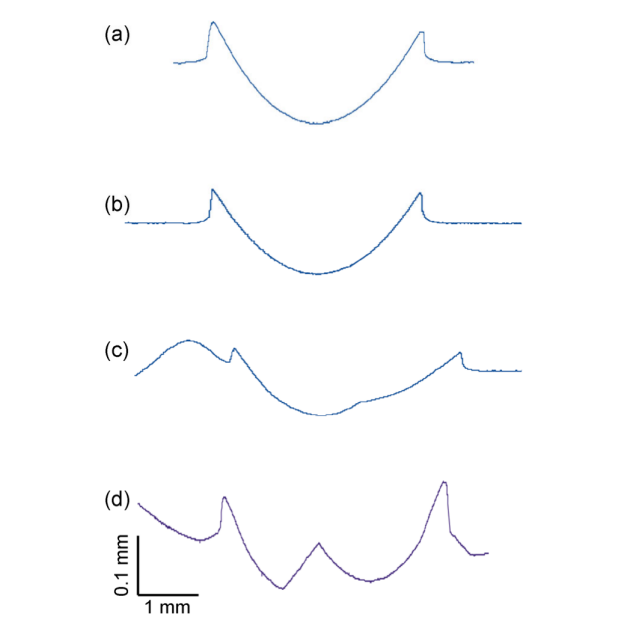
同一道磨痕截面的轮廓对比:不带导向头的仪器给出相似且对称的轮廓,带导向头的探头给出失真、失去对称的轮廓。失真的来源是两侧隆起把导向头抬高,参考高度随之被改写
更大样本量的重复实验给出同一方向的结果。4 台台阶仪、3 块不锈钢标准片、每片 50 条轮廓:带导向头的老式便携仪 P1 结果最分散,台式无导向头的 P4 分辨率与刚性最好、分散最小。最早报警的是峰值型参数。在 Ra = 1.728 µm 的标准片上,峰值高度参数 Rpk 的相对误差在带导向头的 P1 上超过 100%,而某台便携设备只有约 9%。
这里有一条必须写明的边界:上面这些百分比,量的是磨痕截面与粗糙度标准片,不是薄膜台阶高度。导向头改写参考面的机制对台阶测量同样成立,具体百分比不能搬到膜厚上。引用"25% 的偏差"时,必须同时写出它是在什么表面上测出来的。
接触状态本身是变量
台阶仪的读数建立在"针尖始终贴住表面"这个前提上,而这一步并不总是成立。
速度会破坏它。探针高速滑行时,测量力可能不足以把针尖按在样品上,针尖会脱离表面,也就是"飞跳"。这条结论来自该文对既有文献的综述,不是它自己的实验。测量力的大小可查:四台设备里只有 P1 给出了测量力,1.6 mN;四台设备的针尖与量程差异很大,具体条件见下表。
设备 | 形态 | 针尖 | 分辨率 / 量程 | 测量力 |
P1 | 便携,带导向头 | 5 µm / 90°,导向头长 30 mm、横向 1.9 mm | 10 nm / ±20 µm | 1.6 mN |
P2 | 便携 | 2 µm / 90° | 6 nm / −210 ~ +110 µm | / |
P3 | 便携,无导向头 | 未给出 | 6 nm / ±300 µm | / |
P4 | 台式,无导向头 | 未给出 | 1 nm / ±8 µm;10 nm / ±80 µm | / |
载荷与读数之间的定量关系,增材制造那篇研究在解释某一种表面状态下的差异时,用的是"测量过程中针尖对轮廓的压平可能对结果有贡献"这样的归因,而不是受控对比。所以这里只能给机理判断,不能给"载荷设多少最合适"的数值建议,那需要拿你手上的样品与针尖条件做重复实验才能定。
还有一种情况与载荷无关:探针根本走不过去。同一项研究里,颗粒团聚与样品曲率会挡住针尖的运动,有些位置无法测量;打印态表面的三次测量尝试只有两次成功。单条扫描线对粗糙表面的代表性也有限,重复测量难以回到同一位置。该文指出这条限制对手持式设备尤其明显,固定台式机上的对位问题会小一些。
判读与处置
把三层机制合起来,处置顺序可以压缩成一张表:先按现象定位该查哪一项,再按判据决定是否值得动手。
现象 | 先查 | 判据 | 处置 |
同一片重复测,离散大 | 接触状态 | 扫描速度是否偏快;该位置是否被颗粒或样品曲率挡住 | 降速、换点、增加重复次数 |
换设备或换探头后,读数跳 20% 以上 | 参考基准 | 探头是否带导向头;台阶两侧是否有隆起或膜边堆积 | 改用无导向头的探头复测 |
台阶很窄或沟槽很深,读数系统性偏小 | 针尖几何 | 针尖半径与台阶特征宽度之比;点距与特征密度之比 | 换更细的针尖(注意损坏风险),或改用光学方法 |
差值落进自己的不确定度预算 | 不值得追 | 归一化偏差 En 的绝对值不超过 1 | 记录,继续 |
这张表里最容易被跳过的是最后一行。多实验室比对给出了一个参照尺:11 个实验室(含 2 台共聚焦显微镜)在伪随机金属粗糙度标准片上测同一个 Ra 参考值 0.8264 µm,其不确定度 0.0372 µm;各实验室与参考值的最大差 9.68%(Ra)与 6.37%(Rz),按平均值算只差 2.4% 与 3.1%;所有结果的 En 绝对值都不超过 1,判定为合格。
比较两种方法时,不只要比读数,还要比不确定度。同一份报告里,共聚焦的不确定度是 0.12 µm 与 0.16 µm,触针法平均约 0.08 µm,高出 50% 到 100%。拿共聚焦的读数去判触针法"偏了",判据本身就不对等。
越薄的量,越吃仪器状态。三块标准片里最细的一块 Ra 只有 0.027 µm,在它上面四台设备 Ra 的相对误差最低 9.2%、最高 72.6%,差了 8 倍。只给百分比会高估严重性:0.027 µm 上的 72.6%,绝对量是 0.02 µm 量级,与一个几纳米到几十纳米的膜厚台阶相比,它并不总是关键量。
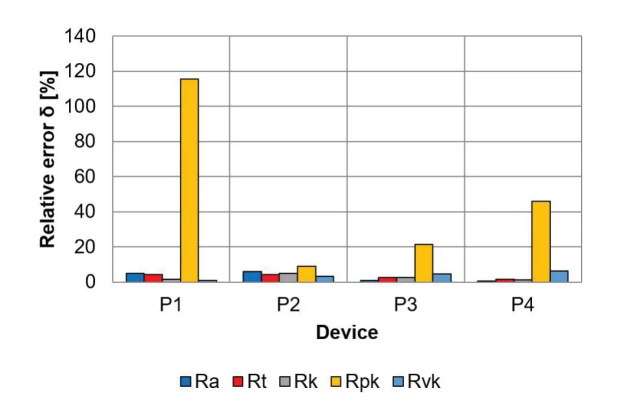
同一块 Ra = 1.728 µm 标准片上,五组粗糙度参数在四台设备上的相对误差:带导向头的 P1 在峰值型参数 Rpk 上误差超过 100%,某台便携设备只有约 9%
差异大,不等于方法之间不可比。同一批增材制造样品上,三种方法的相关系数都在0.984 以上,线性回归的 R² 都大于0.967。单次测量不能互换、整体趋势高度一致,这两句话并不矛盾,它决定你该拿哪种数据去做结论。
落到动作上,四条。
先做重复性,再比仪器。 同一片、同一位置连续测 5 到 10 次,先拿到这台设备自己的离散度。落在离散度内的差异不值得追,这能挡掉一批无效排查。
换仪器之前,先确认两件事。 探头是否带导向头,台阶两侧有没有隆起或膜边堆积。这两项决定参考面是否可靠。
读数系统性偏小,先算两个比值。 针尖半径与台阶特征宽度之比、点距与特征密度之比。台阶越窄、沟槽越深,这两个比值越容易越界。
把不确定度写进判定。 "差值有没有超出自己的不确定度预算",比"两台仪器差了几个百分点"更有判别力。
边界也要交代清楚。上文所有百分比都来自磨痕截面、粗糙度标准片或增材制造表面,没有一项是薄膜台阶高度上的实测;机制可以迁移,数值不能。探针载荷与读数之间的定量关系缺少受控实验,本节的载荷相关判断只到机理层面。导向头探头的"低估"或"高估"方向随样品形貌变化,不是固定的仪器缺陷,它取决于隆起相对于导向头与针尖间距的位置。
Flexfilm费曼仪器探针式台阶仪
技术支持:180-1566-6117
Flexfilm费曼仪器探针式台阶仪在半导体、光伏、LED、MEMS器件、材料等领域,表面台阶高度、膜厚的准确测量具有十分重要的价值,尤其是台阶高度是一个重要的参数,对各种薄膜台阶参数的精确、快速测定和控制,是保证材料质量、提高生产效率的重要手段。
✔ 配备500W像素高分辨率彩色摄像机
✔ 亚埃级分辨率,台阶高度重复性1nm
✔ 360°旋转θ平台结合Z轴升降平台
✔ 超微力恒力传感器保证无接触损伤精准测量
Flexfilm费曼仪器作为国内领先的薄膜厚度测量技术解决方案提供商,Flexfilm费曼仪器探针式台阶仪可以对薄膜表面台阶高度、膜厚进行准确测量,保证材料质量、提高生产效率。
原文参考:《[1]Bellantonio, M. On the risks associated with wear quantification using profilometers equipped with skid tracers. Friction, 2016, 4(1): 84–88. DOI: 10.1007/s40544-016-0101-2[2]Grochalski, K.; Mendak, M.; Jakubowicz, M.; Gapiński, B.; Swojak, N.; Wieczorowski, M.; Krawczyk, A. Differences in Roughness Parameter Values from Skid and Skidless Contact Stylus Profilometers. Advances in Science and Technology Research Journal, 2021, 15(1): 58–70. DOI: 10.12913/22998624/130453[3]Mínguez-Martínez, A.; Maresca, P.; Caja, J.; de Vicente y Oliva, J. Results of a Surface Roughness Comparison between Stylus Instruments and Confocal Microscopes. Materials, 2022, 15(16): 5495. DOI: 10.3390/ma15165495[4]Buchenau, T.; Mertens, T.; Lohner, H.; Bruening, H.; Amkreutz, M. Comparison of Optical and Stylus Methods for Surface Texture Characterisation in Industrial Quality Assurance of Post-Processed Laser Metal Additive Ti-6Al-4V. Materials, 2023, 16(13): 4815. DOI: 10.3390/ma16134815》
*特别声明:本账号所发布的原创及转载文章,仅用于学术分享和传递行业相关信息。未经授权,不得抄袭、篡改、引用、转载等侵犯本账号相关权益的行为。文章内容仅供参考,如涉及版权问题,请及时联系我司进行删除。


